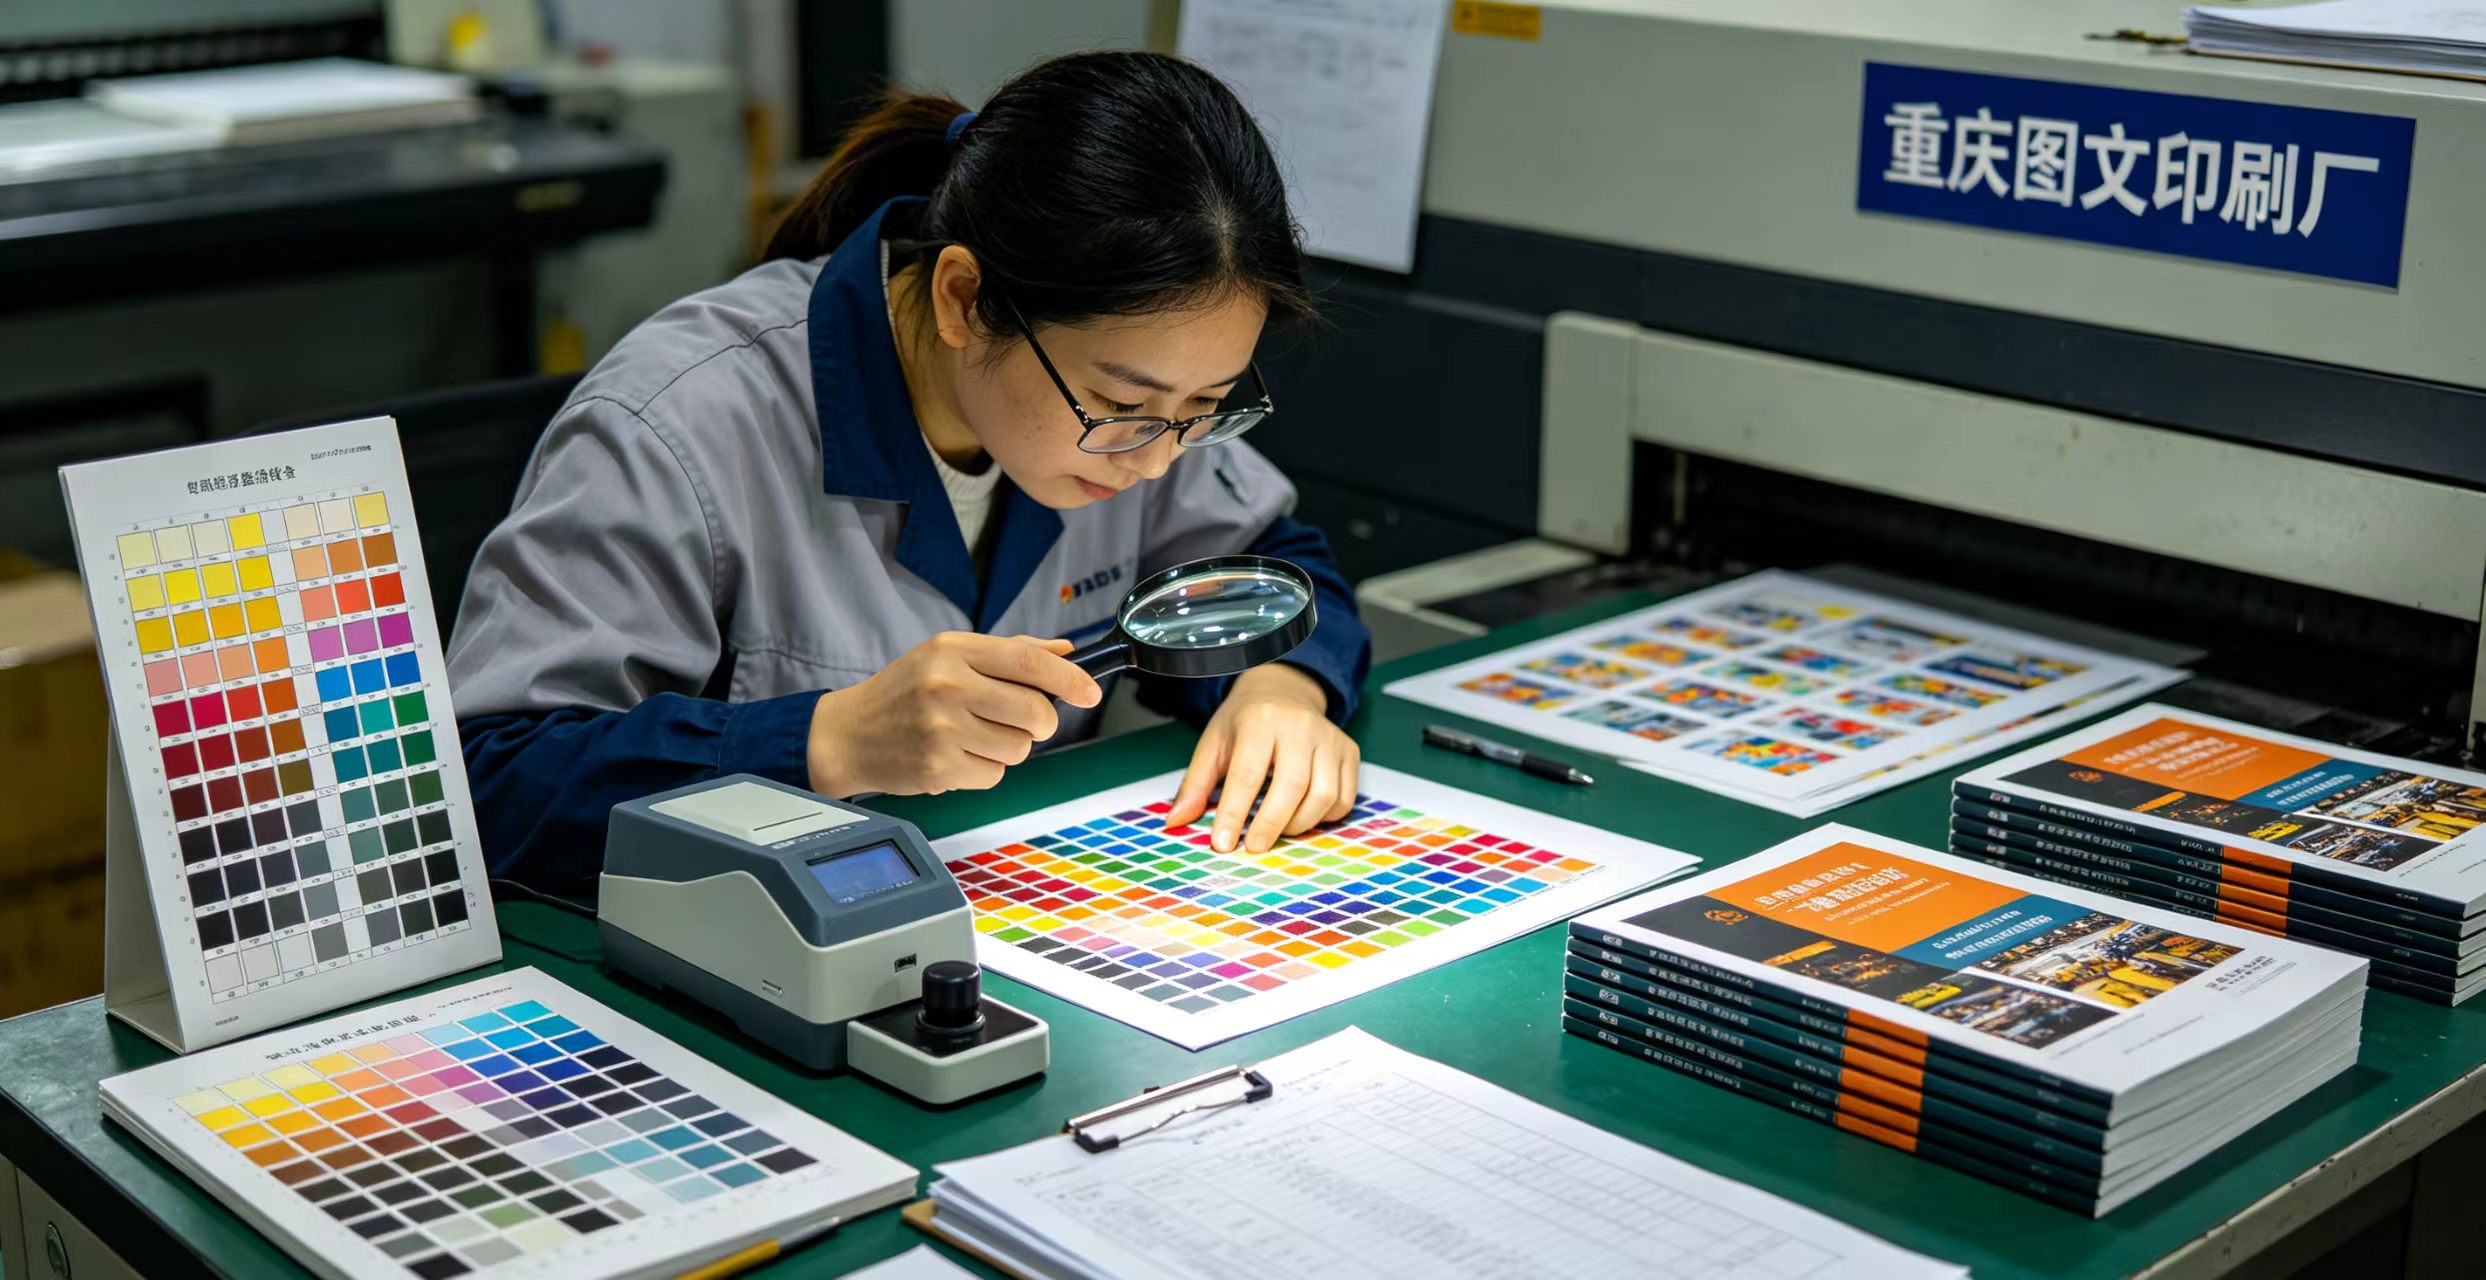
专业制作各种证件高清打印的核心瓶颈,往往不在图像处理软件,而在物理层面的墨滴控制。一台标称4800dpi的六色喷墨设备,实际输出证件底纹时有效分辨率可能骤降至1200dpi以下——这不是设备故障,而是压电喷头在0.3秒内完成数万次微滴喷射时,墨滴落点偏差累积的必然结果。
从事证件输出行业的人常陷入一个误区:认为分辨率数值越高,成品越精细。坦白讲,这忽略了墨滴体积与承印物表面张力的相互作用。以PVC证卡基材为例,其表面能通常只有38-42mN/m,而水性颜料墨的表面张力约72mN/m,两者差值直接导致墨滴铺展失控。这就是为什么同一台设备在铜版纸上表现优异,换到PET材料上却出现边缘毛刺。
静电吸附与压电喷射:两种物理机制决定输出上限
激光打印在证件制作领域的优势源于静电成像原理。感光鼓表面的有机光导体涂层在暗态下电阻率超过10^14Ω·cm,曝光区域电阻率下降三个数量级,这种光电导效应让碳粉转移精度稳定在±15μm以内。柯尼卡美能达的C2070系列在制作身份证复印件时,碳粉颗粒的粒径分布集中在5.8-7.2μm区间,熔融后形成的树脂层厚度均匀性可达±0.8μm。
喷墨路线则依赖逆压电效应。锆钛酸铅压电陶瓷在150V驱动电压下产生0.02%的形变,推动墨腔体积变化约20皮升。爱普生PrecisionCore微压电喷头的喷射频率达到50kHz,单个喷孔每秒完成5万次喷射。问题在于,高频喷射产生的热量使墨腔温度上升8-12℃,墨液粘度从2.8cP降至2.1cP,这直接改变了墨滴飞行轨迹。
一个容易被忽略的事实:证件底纹的防伪细线宽度通常在80-120μm之间,喷墨设备的墨滴直径若超过30μm,单滴墨落在细线上就会造成线条粘连。惠普的OfficeJet Pro系列通过控制墨滴体积在4-9皮升范围内,才勉强达到证件底纹的输出要求。但说实话,这个精度水平在专业证件制作中只能算入门。
专业制作各种证件高清打印的色彩管理陷阱
sRGB色域覆盖了约35%的CIE Lab色彩空间,而证件制作中常见的专色——比如结婚证封面的枣红色——其Lab值为(38,52,28),落在sRGB边界外约12%的位置。普通打印驱动直接做色域映射,结果就是输出颜色比标准色卡偏暗偏灰。
专业级设备采用ICC特性文件进行设备链接。以佳能imagePROGRAF PRO-1000为例,其12色 Lucia PRO墨水系统包含专门的红色和蓝色墨水,色域覆盖达到Adobe RGB的98%。但在实际证件输出中,纸张白度对色彩还原的影响超过30%。ISO 2470标准下,95%白度的纸张会让同一墨量输出的颜色明度提升4-6个Lab单位。
我们在证件底纹防伪技术解析中讨论过,防伪线条的颜色偏差超过ΔE 3.0就会被肉眼识别。这意味着色彩管理不是锦上添花,而是合规底线。X-Rite i1Pro3分光光度计的测量间隔为10nm,在400-700nm范围内采集31个数据点,这种精度才能满足证件色彩的一致性要求。
从墨滴到成品的三个技术拐点
第一个拐点:墨滴体积与网点的对应关系。传统印刷的调幅网点最小可达10μm,而喷墨打印的墨滴物理直径最小为15μm(爱普生MicroPiezo AMC喷头)。这意味着在5%网点面积率下,喷墨设备无法还原印刷级的浅网效果。证件制作中常见的渐变底纹,在喷墨输出时会出现阶梯状色阶。
第二个拐点:墨层厚度与耐磨性的矛盾。证件需要承受反复摩擦,墨层附着力至关重要。激光打印的碳粉熔融层厚度约8-12μm,铅笔硬度测试可达2H。喷墨打印的墨层厚度虽可达15-20μm,但水性墨水的树脂含量通常只有8-12%,铅笔硬度仅HB级别。这就是为什么高端证件制作偏向激光路线。
第三个拐点:输出速度与一致性的取舍。批量制作证件时,第一张与第一百张的色彩偏差必须控制在ΔE 2.0以内。喷墨设备连续输出时,喷头温度漂移导致墨滴体积变化可达±7%。激光设备的光导鼓疲劳则引起碳粉密度波动约±5%。理光Pro C7200通过闭环反馈系统,将连续输出偏差压缩到ΔE 1.5,但设备成本是普通激光打印机的六倍。
趋势判断:干式墨粉与UV喷墨的路线分化
证件制作设备正在向两个方向分化。激光路线朝着更细的碳粉粒径发展,OKI的微细碳粉技术已将中位粒径做到4.5μm,配合聚合碳粉的球形度超过0.95,输出分辨率等效于2400dpi。喷墨路线则在UV固化领域找到突破口,Mimaki的UV喷墨设备在PVC卡基上直接打印,墨滴落下的同时UV灯固化,彻底规避了水性墨水的铺展问题。
一个值得关注的数字:2023年全球证件制作设备市场中,UV喷墨设备的占比从2019年的8%上升到17%。这个增速背后是材料适应性的优势——UV墨水在PET、PC、PVC三种常见证件基材上的接触角均小于25°,而水性墨水在PC材料上的接触角高达68°。
专业制作各种证件高清打印的技术分水岭已经清晰:短版个性化证件向UV喷墨迁移,长版标准化证件仍由干式激光把持。选择设备时,先确认承印物的表面能和证件的耐磨等级要求,再倒推墨滴体积和固化方式。脱离材料谈分辨率,说到底只是参数游戏。